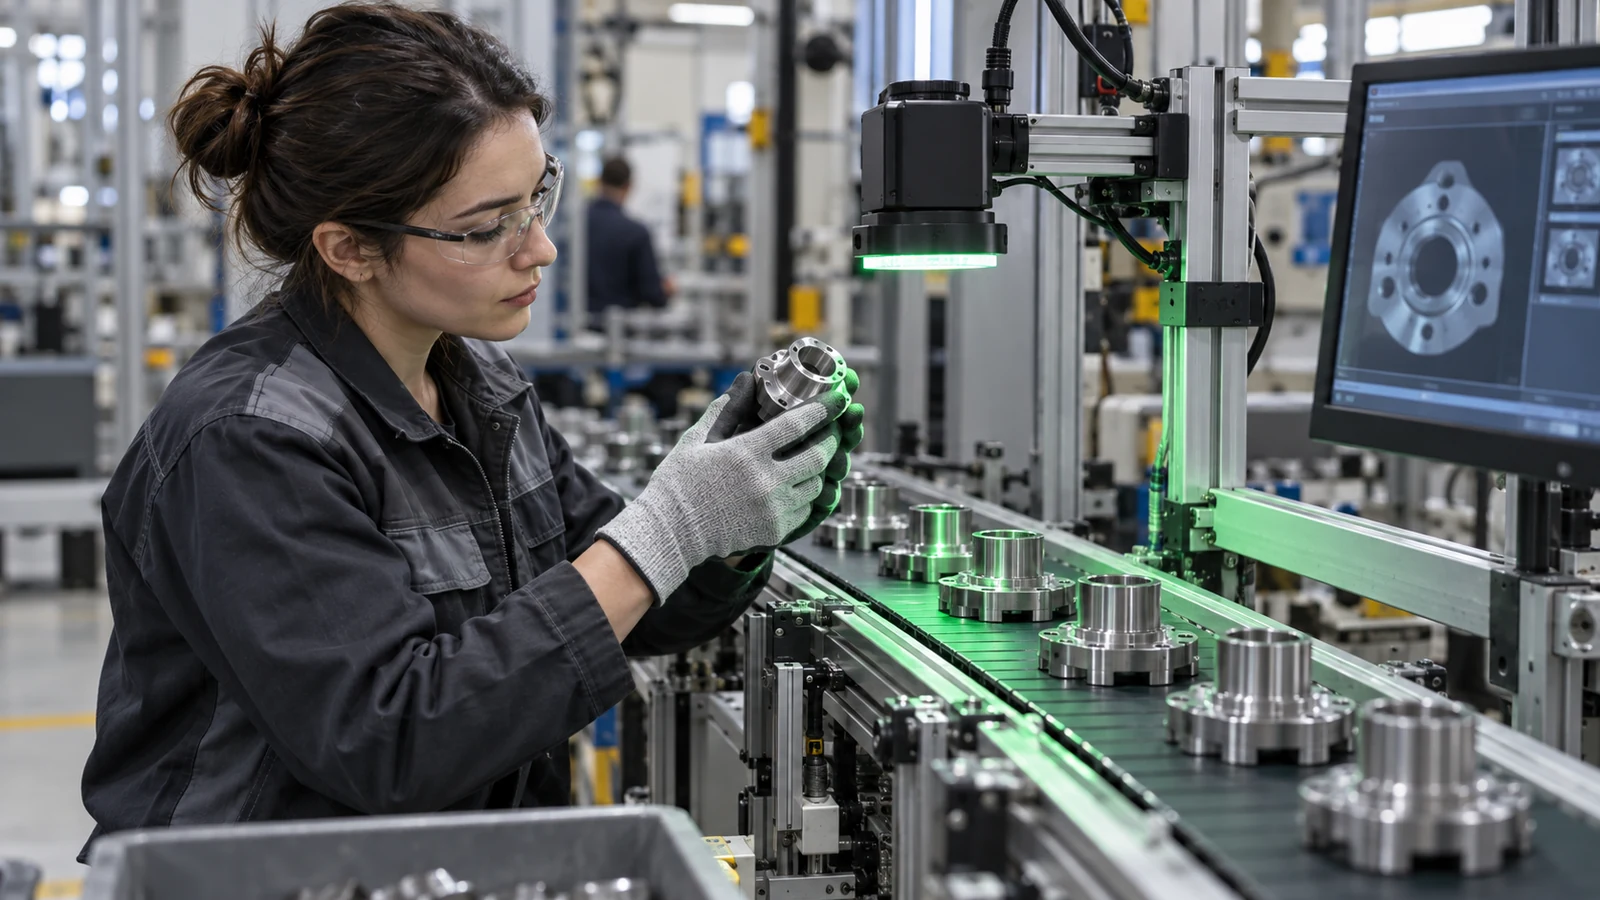
Une caméra et un modèle de vision peuvent repérer des anomalies sur des pièces, des emballages ou des assemblages. Une démonstration qui reconnaît quelques images ne suffit pourtant pas à valider un contrôle qualité. Sur une ligne, les reflets, les positions et les défauts varient. Le système peut laisser passer une pièce défectueuse ou rejeter une pièce conforme. Pour une entreprise qui compare les solutions, ces deux erreurs ont des conséquences différentes et doivent être mesurées séparément dès le pilote.
En bref : des images représentatives, un jeu de test distinct et une définition des erreurs acceptables comptent davantage qu’un taux global présenté sans contexte.
Définir le défaut avec les personnes qui connaissent le produit
Un défaut doit être décrit de manière suffisamment précise pour que plusieurs personnes puissent le reconnaître. Une rayure visible n’est pas nécessairement une non-conformité ; une dimension incorrecte peut être difficile à déduire d’une simple photographie. Le service qualité doit préciser ce que le contrôle observe et les limites de cette observation. Une caméra ne remplace pas automatiquement une mesure physique ou un essai fonctionnel.
La qualification des images doit suivre ces règles. Si les annotateurs ne s’accordent pas sur les mêmes pièces, le modèle reçoit des exemples contradictoires. Un examen des désaccords peut révéler que le référentiel qualité lui-même manque de précision. Il faut résoudre ce point avant d’interpréter les résultats du logiciel comme un jugement objectif.
Les familles de produits doivent être distinguées lorsque leurs caractéristiques changent le contrôle. Une teinte, une finition ou un fournisseur peut modifier l’apparence sans créer de défaut. Le projet doit identifier ces variations et décider comment elles seront couvertes. Une bibliothèque très volumineuse d’images presque identiques n’est pas forcément représentative de la diversité de la production.
Stabiliser la prise d’image avant d’entraîner le modèle
L’éclairage, la position de la caméra et le fond influencent ce qui devient visible. Une installation mal définie peut produire des reflets interprétés comme des défauts ou masquer une zone importante. Le prestataire doit expliquer comment ces paramètres sont contrôlés dans l’environnement réel. Le modèle ne doit pas servir de réponse générale à une acquisition d’image insuffisante.
Les images de test doivent être séparées des exemples utilisés pour l’apprentissage. Il faut éviter qu’une même pièce, photographiée presque à l’identique, apparaisse des deux côtés et rende le résultat artificiellement favorable. Un test provenant d’une autre période de production peut révéler des variations utiles, à condition de décrire les changements intervenus.
Les cas difficiles doivent avoir leur place : défauts rares, pièces partiellement visibles, reflets inhabituels et exemples proches de la limite de conformité. Le fournisseur doit indiquer les conditions qu’il sait traiter et celles qui nécessitent une reprise humaine. Une bonne démonstration montre aussi les zones d’incertitude, pas seulement les images faciles à classer.
Lire les erreurs en fonction du coût métier
Le faux négatif correspond ici à un défaut que le contrôle ne signale pas ; le faux positif à une pièce conforme signalée à tort. L’entreprise doit examiner les volumes derrière les taux. Lorsque les défauts sont rares, une performance globale élevée peut cacher un nombre important de défauts manqués. Le compte rendu doit donc présenter les résultats par catégorie et par situation pertinente.
Le seuil de décision change le compromis entre ces erreurs. Le rendre plus sensible peut augmenter les rejets injustifiés ; le relâcher peut laisser passer davantage d’anomalies. Le choix ne doit pas être fait uniquement pour obtenir le meilleur chiffre dans une présentation. Il dépend des conséquences métier et des vérifications disponibles après le premier contrôle.
Une catégorie « à examiner » peut être utile pour les cas incertains. Elle demande cependant une organisation : qui regarde la pièce, avec quel délai et comment le résultat est conservé ? Si la file de reprise dépasse les capacités de l’équipe, le système peut ralentir la production. Le pilote doit suivre cette charge autant que les erreurs du modèle.
La définition des caractéristiques doit être cohérente avec les données produit. Notre dossier sur la préparation d’un catalogue B2B avant un projet PIM aborde ce travail de référentiel, qui aide aussi à distinguer variation de produit et anomalie.
Valider le fonctionnement sur la ligne et dans la durée
Le temps de traitement doit être compatible avec le passage des pièces, mais il faut mesurer toute la chaîne : acquisition, calcul, transmission et décision. Une mesure réalisée uniquement sur une image déjà enregistrée ne représente pas nécessairement le fonctionnement industriel. Les événements et les pièces doivent pouvoir être rapprochés pour comprendre une anomalie.
Une modification de produit, d’éclairage ou de caméra peut nécessiter une nouvelle évaluation. Le projet doit définir qui autorise une mise à jour du modèle et comment une version précédente peut être identifiée. Remplacer silencieusement un modèle en production rend plus difficile l’analyse des écarts. Les résultats doivent être liés aux conditions dans lesquelles ils ont été obtenus.
Le contrat doit préciser l’accès aux images, aux annotations et aux rapports nécessaires à cette vérification. La valeur du prestataire réside dans le contrôle installé et maintenu, pas seulement dans l’entraînement initial. L’entreprise peut alors juger une solution sur ses défauts réellement détectés, ses reprises humaines et sa stabilité lorsque les conditions de production évoluent.

Je suis Romain, rédacteur passionné par tout ce qui touche au high-tech, à la crypto, et à l’innovation. Diplômé d’une école de marketing à Paris, je mets ma plume au service des dernières tendances et avancées technologiques.